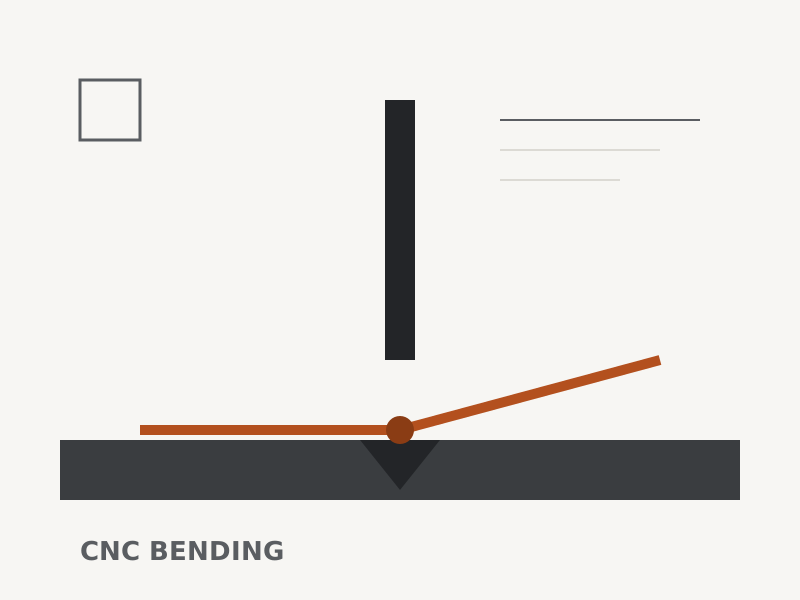
数控折弯加工
机箱、支架、面板类零件的核心工序。客户最常遇到的痛点是角度不稳定:同一批件有的 90 度、有的 88 度,装配时对不上。我们按材料与板厚选定下模开口与补偿量,首件用角度尺实测,确认后再锁程序批量折。批量件通常 5–10 个工作日交付,附首件签样记录。
漳州 · 钣金折弯加工
漳州越泰折弯有限公司专注钣金折弯这一道工序,把它做深做细。我们承接数控折弯、不锈钢与铝板成型、复杂角度折弯与来图定制,服务漳州市及周边地区的机箱机柜、五金结构件、设备外壳等制造客户。从图纸评审、模具选配到首件确认、批量交付,每个环节都有明确的判断标准,让您拿到的折弯件尺寸准确、角度稳定、表面干净。
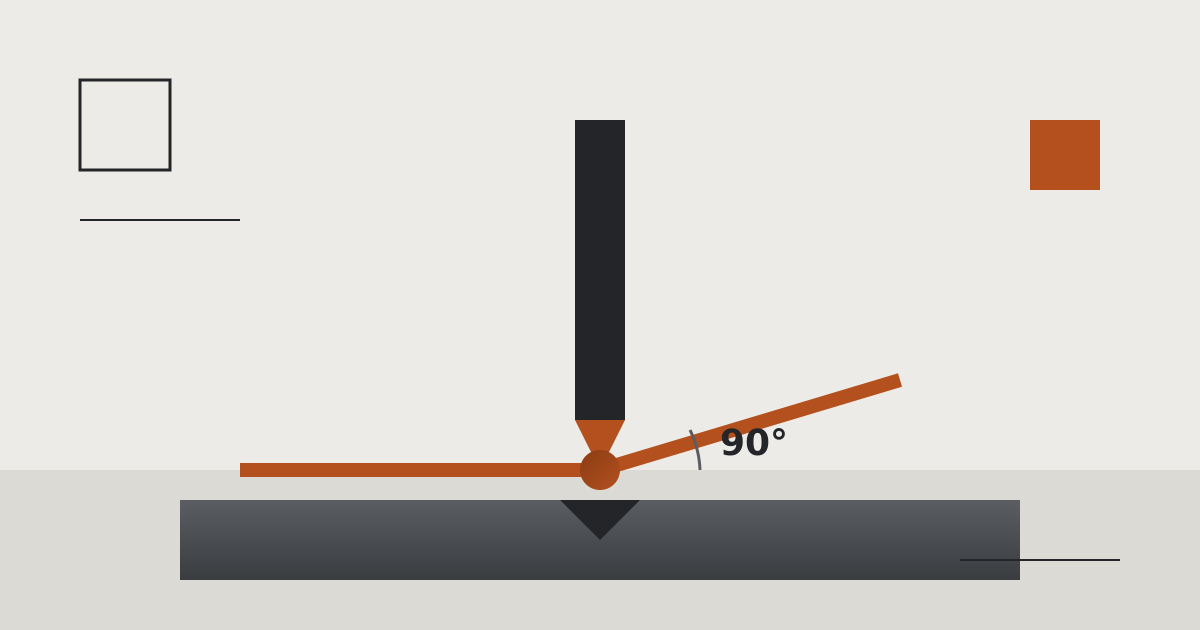
机箱、支架、面板类零件的核心工序。客户最常遇到的痛点是角度不稳定:同一批件有的 90 度、有的 88 度,装配时对不上。我们按材料与板厚选定下模开口与补偿量,首件用角度尺实测,确认后再锁程序批量折。批量件通常 5–10 个工作日交付,附首件签样记录。
不锈钢回弹大、铝板易压出亮痕,这两类材料最考验经验。我们会区分材料牌号设定压弯力与模具贴膜方案,减少表面损伤;对回弹明显的料,采用过量弯补偿并在首件上复核。适用于食品设备面板、装饰件、新能源结构件等对表面和角度都有要求的场合。
很多问题在图纸上就能看出来:折弯边太短打不到位、孔离折弯线太近会被拉变形、多次折弯干涉。我们收到图纸先做一轮工艺评审,把这类风险逐条标出来,和您确认改图方案或调整折弯顺序,再进厂生产。这一步能省掉反复返工的时间,也是我们与单纯代加工的主要差别。
覆盖常规钣金件到大型结构件的折弯需求,明细见产品服务页。
常规角度钣金件的核心工序。
控制回弹与表面压痕。
贴膜压弯,减少亮痕。
多序折弯顺序预先编排。
结构件、机架板折弯。
薄料小圆角,尺寸敏感件。
圆筒、弧形板分步成型。
图纸评审后直接投产。
按件选刀,首件试折。
您把图纸或样品照片发来,注明材料、板厚与数量,我们评估可折性与工艺风险。
我们给出报价区间与工艺评审意见,折弯边过短、孔位过近等问题在这一步解决。
试折首件,实测角度与尺寸,签样确认后锁定程序参数。
按签样标准批量生产,出货前抽检,按时交付到指定地点。
把零件图和数量发到 hello@fengzhona.cn,或通过联系页说明需求,我们会回复工艺评估意见。